

ການຄວບຄຸມອຸນຫະພູມໃນລະຫວ່າງການຂະບວນການຜະລິດ POY (ເສັ້ນດ້າຍທີ່ເນັ້ນບາງສ່ວນ)ແມ່ນມີຄວາມສຳຄັນຫຼາຍເພື່ອຮັບປະກັນຄຸນນະພາບ ແລະ ຄຸນສົມບັດທີ່ຕ້ອງການຂອງເສັ້ນດ້າຍ. ວິທີການຄວບຄຸມອຸນຫະພູມສະເພາະສາມາດແຕກຕ່າງກັນໄປຕາມອຸປະກອນ ແລະ ຂະບວນການທີ່ນຳໃຊ້, ແຕ່ນີ້ແມ່ນຄຳແນະນຳທົ່ວໄປບາງຢ່າງ:
ອຸ່ນວັດຖຸດິບໃຫ້ຮ້ອນກ່ອນກ່ອນເຂົ້າສູ່ຂະບວນການອັດ, ວັດຖຸດິບ, ໂດຍປົກກະຕິແລ້ວແມ່ນຊິບໂພລີເອສເຕີ, ຄວນໄດ້ຮັບການອຸ່ນໃຫ້ຮ້ອນເຖິງອຸນຫະພູມສະເພາະ. ໂດຍປົກກະຕິແລ້ວນີ້ແມ່ນເຮັດໃນຖັງຫຼືຫ້ອງອຸ່ນກ່ອນ. ປະຕິບັດຕາມຄໍາແນະນໍາຂອງຜູ້ຜະລິດສໍາລັບອຸນຫະພູມອຸ່ນກ່ອນທີ່ເຫມາະສົມ.
ຂະບວນການອັດອອກຂະບວນການອັດດ້ວຍເສັ້ນໃຍປະກອບດ້ວຍການລະລາຍຊິບໂພລີເອສເຕີທີ່ອຸ່ນໄວ້ກ່ອນແລ້ວ ແລະ ອັດມັນຜ່ານເຄື່ອງໝຸນເພື່ອສ້າງເປັນເສັ້ນໃຍ. ເພື່ອຄວບຄຸມອຸນຫະພູມໃນລະຫວ່າງການອັດດ້ວຍເສັ້ນໃຍ, ໃຫ້ພິຈາລະນາດັ່ງຕໍ່ໄປນີ້:
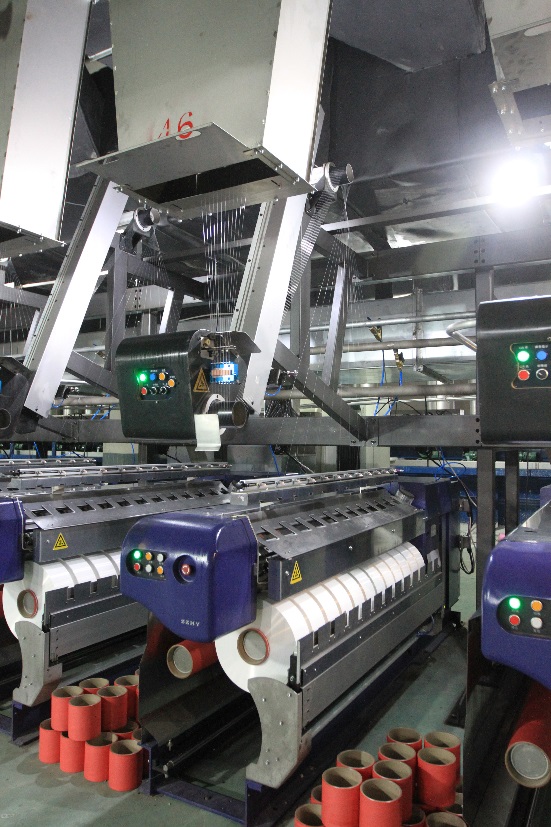
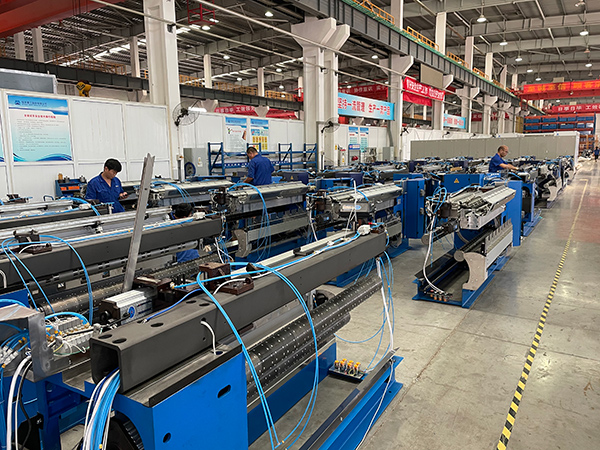
a.ອຸນຫະພູມຖັງ:ກະບອກເຄື່ອງອັດຫຼາຍເຂດຄວາມຮ້ອນ, ແຕ່ລະເຂດມີການຄວບຄຸມອຸນຫະພູມຂອງຕົນເອງ. ປັບການຕັ້ງຄ່າອຸນຫະພູມຂອງເຂດເຫຼົ່ານີ້ໂດຍອີງໃສ່ຄວາມຕ້ອງການສະເພາະຂອງຊິບໂພລີເອສເຕີທີ່ກຳລັງປຸງແຕ່ງ. ໂດຍປົກກະຕິແລ້ວ, ອຸນຫະພູມຈະເພີ່ມຂຶ້ນເທື່ອລະກ້າວຈາກເຂດປ້ອນໄປຫາເຂດວັດແທກ.
b. ອຸນຫະພູມຂອງເຄື່ອງປັ່ນ:ທໍ່ໝຸນ, ເຊິ່ງປະກອບດ້ວຍຮູນ້ອຍໆທີ່ໂພລີເອສເຕີທີ່ລະລາຍຖືກບີບອັດ, ຄວນຮັກສາໄວ້ໃນອຸນຫະພູມສະເພາະ. ອຸນຫະພູມນີ້ແມ່ນສຳຄັນທີ່ສຸດເພື່ອໃຫ້ໄດ້ເສັ້ນຜ່າສູນກາງຂອງເສັ້ນໄຍ ແລະ ຄຸນສົມບັດທີ່ຕ້ອງການ. ໃຫ້ປຶກສາກັບຄຳແນະນຳຂອງຜູ້ຜະລິດອຸປະກອນສຳລັບອຸນຫະພູມທໍ່ໝຸນທີ່ແນະນຳ.
ການດັບເພີງ:ຫຼັງຈາກການອັດອອກແລ້ວ, ເສັ້ນໃຍຈະຖືກເຮັດໃຫ້ແຂງຕົວ. ຂະບວນການນີ້ມັກຈະກ່ຽວຂ້ອງກັບການສົ່ງເສັ້ນໃຍຜ່ານຕົວກາງທີ່ເຮັດໃຫ້ເຢັນ, ເຊັ່ນ: ອາກາດ ຫຼື ນໍ້າ. ອຸນຫະພູມຂອງຕົວກາງທີ່ເຮັດໃຫ້ເຢັນຄວນໄດ້ຮັບການຄວບຄຸມຢ່າງລະມັດລະວັງເພື່ອຮັບປະກັນການແຂງຕົວທີ່ເໝາະສົມ ແລະ ປ້ອງກັນຜົນກະທົບທີ່ບໍ່ຕ້ອງການເຊັ່ນ: ການຕິດຂອງເສັ້ນໃຍ ຫຼື ການຜິດຮູບ.
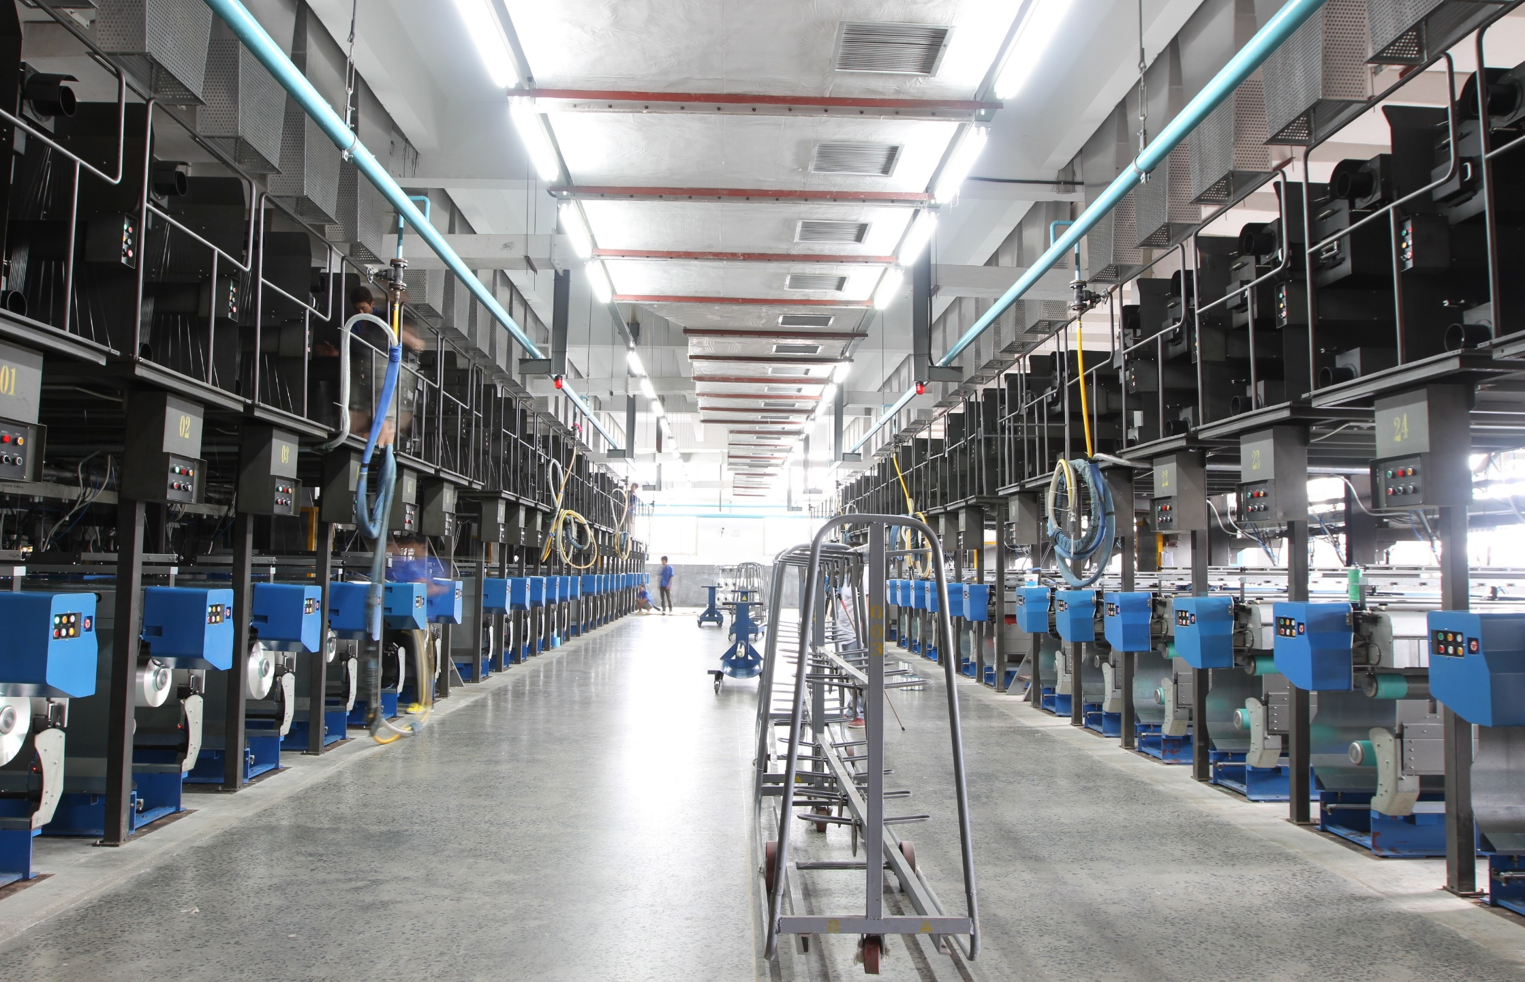
ການແຕ້ມ/ການຍືດການດຶງ ຫຼື ການຍືດເສັ້ນດ້າຍແມ່ນຂັ້ນຕອນທີ່ສຳຄັນໃນການຈັດທິດທາງຂອງຕ່ອງໂສ້ໂພລີເມີ ແລະ ການສົ່ງມອບຄຸນສົມບັດທີ່ຕ້ອງການໃຫ້ກັບເສັ້ນດ້າຍ. ໃນລະຫວ່າງຂະບວນການນີ້, ອຸນຫະພູມຕ້ອງໄດ້ຮັບການຄວບຄຸມເພື່ອໃຫ້ບັນລຸລະດັບການຈັດທິດທາງທີ່ຕ້ອງການ. ອຸນຫະພູມທີ່ສູງຂຶ້ນຊ່ວຍໃຫ້ການຍືດດີຂຶ້ນ, ແຕ່ອຸນຫະພູມທີ່ສູງເກີນໄປສາມາດເຮັດໃຫ້ເສັ້ນດ້າຍເສື່ອມສະພາບ. ອຸນຫະພູມການດຶງແມ່ນຂຶ້ນກັບໂພລີເມີສະເພາະທີ່ກຳລັງປຸງແຕ່ງ ແລະ ຄຸນສົມບັດຂອງມັນ. ປະຕິບັດຕາມຄຳແນະນຳຂອງຜູ້ຜະລິດ ຫຼື ດຳເນີນການທົດລອງເພື່ອກຳນົດອຸນຫະພູມການດຶງທີ່ດີທີ່ສຸດ.
ການອົບແຫ້ງ:ການອົບແຫ້ງແມ່ນຂະບວນການປະຕິບັດຄວາມຮ້ອນທີ່ປະຕິບັດກັບເສັ້ນດ້າຍທີ່ຍືດອອກເພື່ອບັນເທົາຄວາມກົດດັນພາຍໃນ ແລະ ປັບປຸງຄວາມໝັ້ນຄົງຂອງມັນ. ອຸນຫະພູມ ແລະ ໄລຍະເວລາຂອງການອົບແຫ້ງສາມາດແຕກຕ່າງກັນໄປຕາມຄວາມຕ້ອງການສະເພາະຂອງເສັ້ນດ້າຍ. ປະຕິບັດຕາມຕົວກໍານົດການອົບແຫ້ງທີ່ແນະນໍາໂດຍຜູ້ຜະລິດ ຫຼື ດໍາເນີນການທົດລອງເພື່ອກໍານົດເງື່ອນໄຂທີ່ດີທີ່ສຸດ.
ການມ້ວນໃນລະຫວ່າງການມ້ວນເສັ້ນດ້າຍ, ເສັ້ນດ້າຍຈະຖືກເຮັດໃຫ້ເຢັນລົງຕື່ມອີກເພື່ອຮັບປະກັນວ່າມັນຮັກສາຮູບຮ່າງແລະຄຸນສົມບັດຂອງມັນໄວ້. ຂະບວນການມ້ວນເສັ້ນດ້າຍອາດຈະກ່ຽວຂ້ອງກັບການສົ່ງເສັ້ນດ້າຍຜ່ານຫ້ອງເຮັດຄວາມເຢັນ ຫຼື ການໃຊ້ອາກາດເຢັນ ຫຼື ນ້ຳສີດ. ຄວບຄຸມອຸນຫະພູມໃນຂັ້ນຕອນນີ້ເພື່ອປ້ອງກັນບັນຫາທີ່ກ່ຽວຂ້ອງກັບຄວາມຮ້ອນ ຫຼື ການຜິດຮູບຂອງເສັ້ນດ້າຍ.
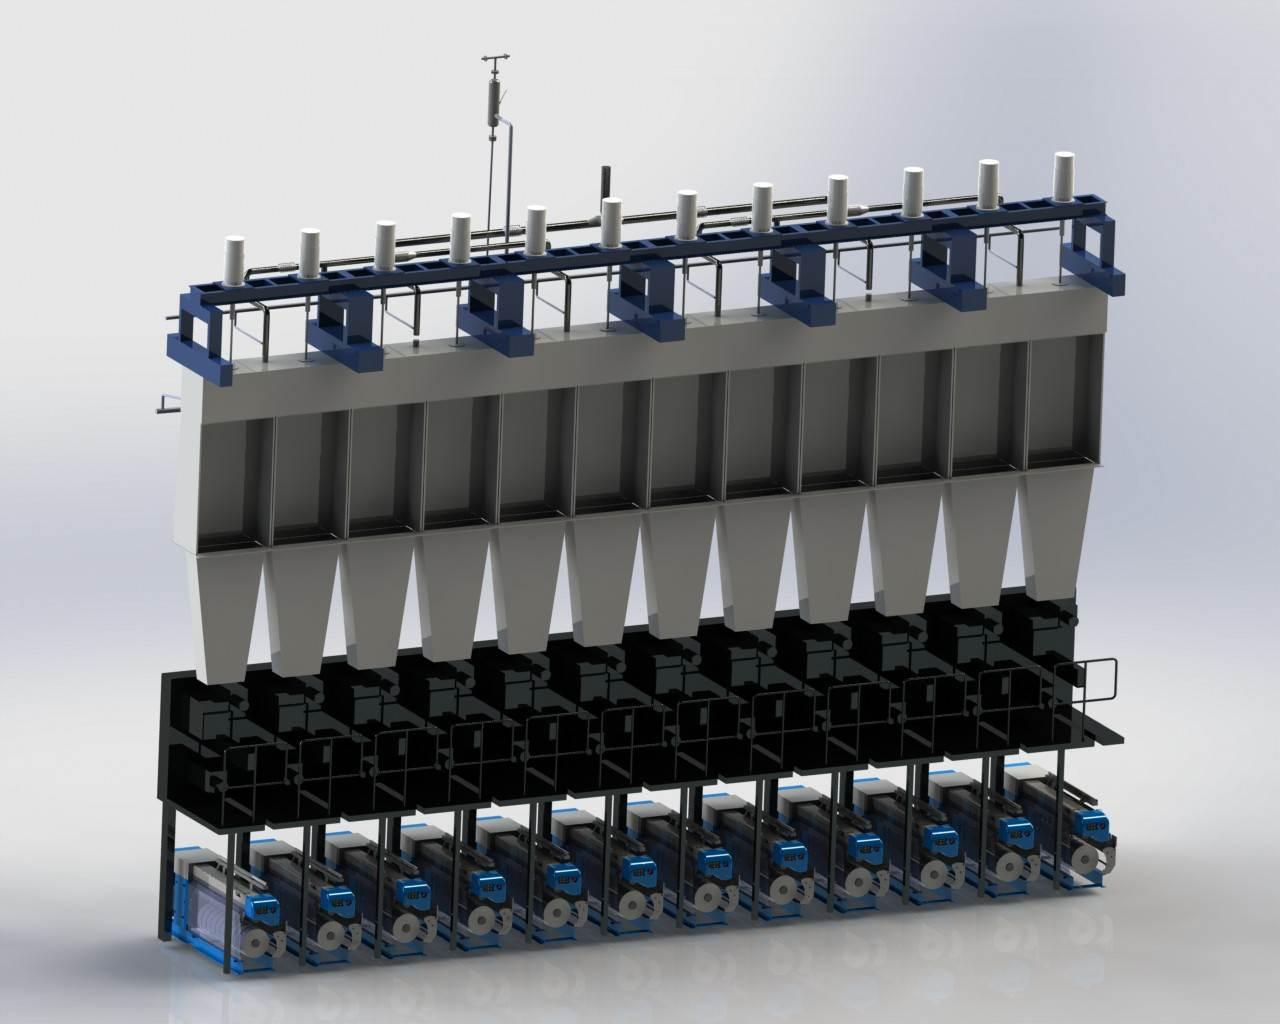
ຈົ່ງຈື່ໄວ້ວ່າຕົວກໍານົດການຄວບຄຸມອຸນຫະພູມສະເພາະອາດແຕກຕ່າງກັນໄປຕາມອຸປະກອນ ແລະ ຂະບວນການທີ່ໃຊ້ໃນສາຍການຜະລິດ POY ຂອງທ່ານ. ມັນເປັນສິ່ງສຳຄັນທີ່ຈະຕ້ອງປຶກສາກັບຄໍາແນະນໍາຂອງຜູ້ຜະລິດອຸປະກອນ, ດໍາເນີນການທົດລອງ ແລະ ປັບປຸງການຕັ້ງຄ່າອຸນຫະພູມໃຫ້ດີທີ່ສຸດໂດຍອີງໃສ່ຄຸນສົມບັດຂອງເສັ້ນດ້າຍທີ່ຕ້ອງການ ແລະ ຄວາມຕ້ອງການດ້ານຄຸນນະພາບ.
ເວລາໂພສ: ພຶດສະພາ-29-2023