

ລະບົບການດັບໄຟແມ່ນນຳເຂົ້າໄປສູ່ສາຍເສັ້ນໃຍ, ເພື່ອຢືນຢັນວ່າລະບົບການດັບໄຟເຮັດວຽກໄດ້ຢ່າງມີປະສິດທິພາບໃນການຜະລິດເສັ້ນໃຍ, ທ່ານສາມາດພິຈາລະນາປັດໃຈຕໍ່ໄປນີ້:
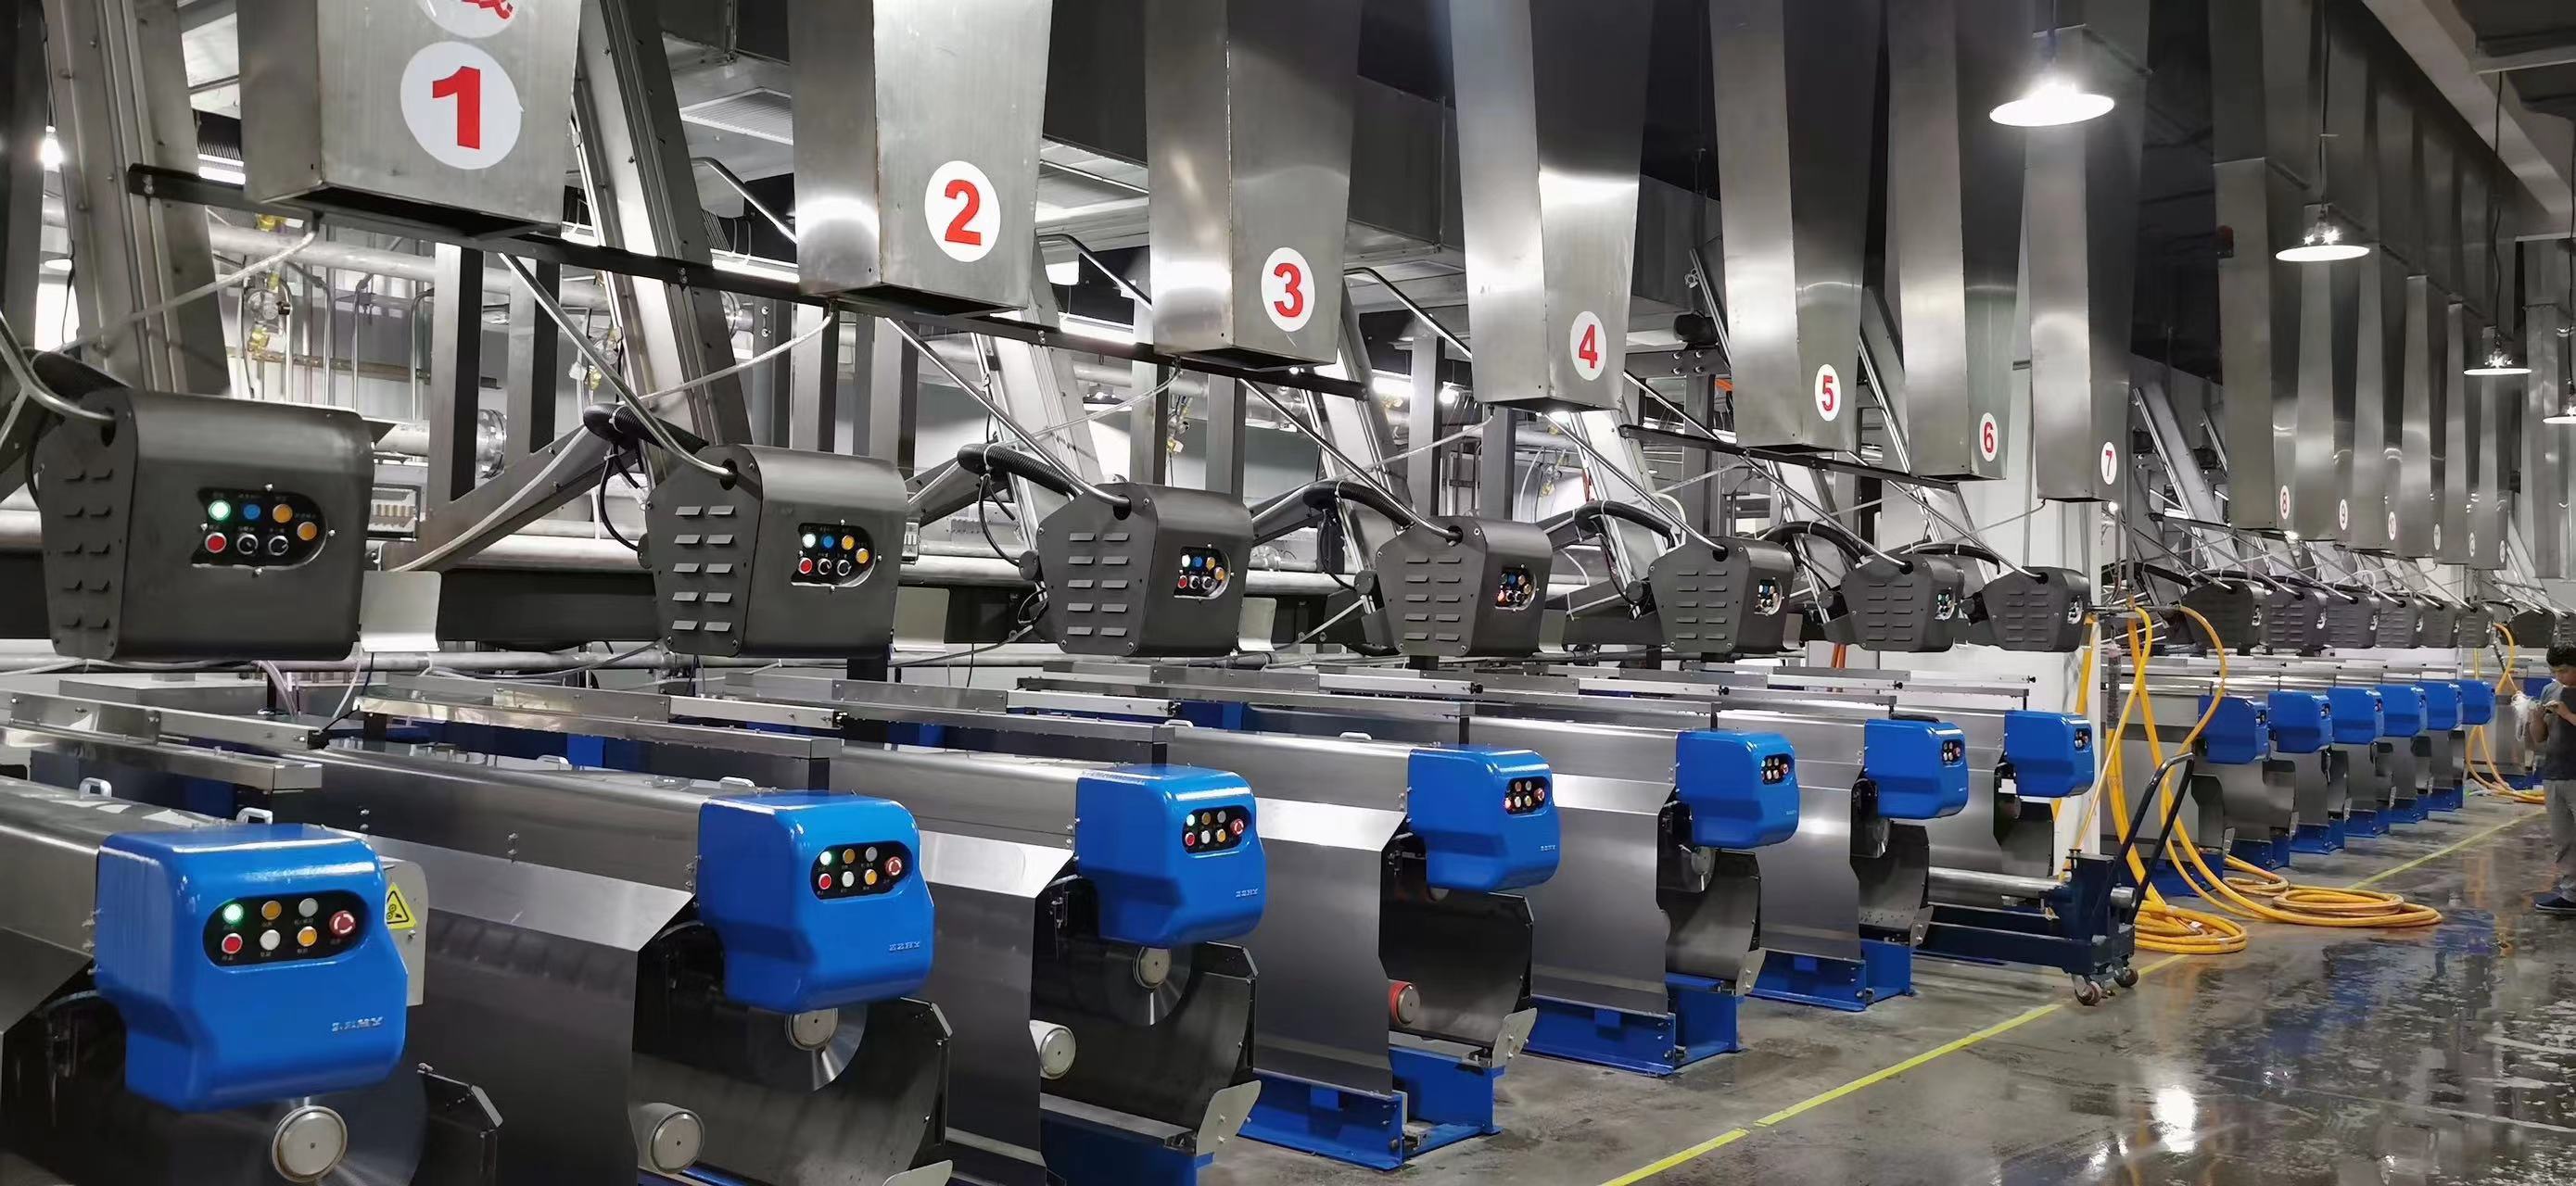
ການເຮັດໃຫ້ເສັ້ນໄຍເຢັນລົງ: ກວດສອບວ່າລະບົບການດັບໄຟກຳລັງໃຫ້ຄວາມເຢັນທີ່ພຽງພໍ ແລະ ສະໝໍ່າສະເໝີກັບເສັ້ນໄຍຫຼືບໍ່. ເສັ້ນໄຍຄວນໄດ້ຮັບການເຮັດໃຫ້ເຢັນລົງຢ່າງໄວວາຈົນເຖິງອຸນຫະພູມທີ່ຕ້ອງການເພື່ອເຮັດໃຫ້ພວກມັນແຂງຕົວ ແລະ ໝັ້ນຄົງຢ່າງມີປະສິດທິພາບ.
ຄວາມສະໝໍ່າສະເໝີ: ປະເມີນຄວາມສະໝໍ່າສະເໝີຂອງການເຮັດໃຫ້ເຢັນທົ່ວທັງຄວາມກວ້າງ ແລະ ຄວາມຍາວຂອງມັດເສັ້ນໄຍ. ຮັບປະກັນວ່າຂະບວນການເຮັດໃຫ້ເຢັນມີຄວາມສະໝໍ່າສະເໝີໃນທົ່ວພາກຕັດຂວາງຂອງມັດເສັ້ນໄຍເພື່ອຫຼີກເວັ້ນການປ່ຽນແປງຂອງຄຸນສົມບັດຕາມເສັ້ນດ້າຍ.
ຄຸນນະພາບເສັ້ນດ້າຍ: ປະເມີນຄຸນນະພາບຂອງເສັ້ນດ້າຍທີ່ຜະລິດໄດ້. ລະບົບການດັບໄຟຄວນຈະເຮັດໃຫ້ເສັ້ນດ້າຍມີລັກສະນະທີ່ຕ້ອງການ, ເຊັ່ນ: ທິດທາງໂມເລກຸນທີ່ເໝາະສົມ, ຄວາມແຂງແຮງຂອງແຮງດຶງ, ການຍືດຕົວ, ການຫົດຕົວ, ແລະຄຸນສົມບັດອື່ນໆທີ່ລະບຸໄວ້.
ພາລາມິເຕີຂະບວນການ: ຕິດຕາມກວດກາ ແລະ ຄວບຄຸມພາລາມິເຕີຂະບວນການທີ່ກ່ຽວຂ້ອງກັບລະບົບການດັບໄຟ, ເຊັ່ນ: ອຸນຫະພູມອາກາດ/ນ້ຳເຢັນ, ອັດຕາການໄຫຼ, ຄວາມດັນ, ແລະ ການອອກແບບຫົວສີດ. ພາລາມິເຕີເຫຼົ່ານີ້ຄວນໄດ້ຮັບການປັບປຸງໃຫ້ດີທີ່ສຸດເພື່ອໃຫ້ບັນລຸອັດຕາການເຢັນ ແລະ ໂປຣໄຟລ໌ຄວາມເຢັນທີ່ຕ້ອງການ.
ການກວດກາດ້ວຍຕາ: ດຳເນີນການກວດກາດ້ວຍຕາຂອງເສັ້ນໄຍ ແລະ ເສັ້ນດ້າຍໃນລະຫວ່າງການຜະລິດ. ຊອກຫາສັນຍານໃດໆຂອງການເຮັດໃຫ້ເຢັນທີ່ບໍ່ສອດຄ່ອງ, ເຊັ່ນ: ຮູບລັກສະນະພື້ນຜິວທີ່ບໍ່ສະເໝີພາບ, ການປ່ຽນແປງຂອງເສັ້ນຜ່າສູນກາງ, ຫຼື ຂໍ້ບົກຜ່ອງທີ່ເຫັນໄດ້.
ການຕິດຕາມກວດກາປະສິດທິພາບ: ຕິດຕາມກວດກາຢ່າງຕໍ່ເນື່ອງ ແລະ ບັນທຶກຕົວກໍານົດການຂະບວນການທີ່ກ່ຽວຂ້ອງ, ລວມທັງອຸນຫະພູມ, ຄວາມກົດດັນ, ແລະ ເວລາເຮັດໃຫ້ເຢັນ, ເພື່ອຮັບປະກັນວ່າພວກມັນຍັງຄົງຢູ່ພາຍໃນຂອບເຂດທີ່ກໍານົດ. ຄວາມຜິດປົກກະຕິໃດໆຄວນໄດ້ຮັບການລະບຸ ແລະ ແກ້ໄຂໂດຍດ່ວນ.
ການທົດສອບຄຸນນະພາບ: ປະຕິບັດການທົດສອບຄຸນນະພາບເປັນປະຈຳກ່ຽວກັບເສັ້ນດ້າຍທີ່ຜະລິດເພື່ອກວດສອບວ່າມັນຕອບສະໜອງຕາມຂໍ້ກຳນົດ ແລະ ມາດຕະຖານທີ່ຕ້ອງການຫຼືບໍ່. ອັນນີ້ອາດຈະປະກອບມີການທົດສອບຄວາມແຂງແຮງຂອງເສັ້ນດ້າຍ, ການຍືດຕົວ, ການຫົດຕົວ, ການປະຕິເສດ, ຄວາມທົນທານຂອງສີ, ແລະ ຄຸນສົມບັດອື່ນໆທີ່ກ່ຽວຂ້ອງ.
ໂດຍການປະເມີນປັດໄຈເຫຼົ່ານີ້ ແລະ ການຈັດຕັ້ງປະຕິບັດການກວດສອບ ແລະ ການທົດສອບຄຸນນະພາບເປັນປະຈຳ, ທ່ານສາມາດຮັບປະກັນໄດ້ວ່າລະບົບການດັບໄຟເຮັດວຽກຢ່າງຖືກຕ້ອງ ແລະ ຜະລິດເສັ້ນດ້າຍທີ່ມີຄຸນນະພາບຕາມທີ່ຕ້ອງການ. ມັນຍັງມີຄວາມສຳຄັນທີ່ຈະຕ້ອງພິຈາລະນາຄວາມຕ້ອງການ ຫຼື ມາດຕະຖານສະເພາະໃດໜຶ່ງທີ່ກຳນົດໂດຍຂະບວນການຜະລິດສະເພາະຂອງທ່ານ ແລະ ປັບລະບົບການດັບໄຟຕາມຄວາມເໝາະສົມ.
ແລະໂດຍປົກກະຕິແລ້ວຈະມີການດັບໄຟສອງປະເພດໃຫ້ທ່ານເລືອກ:
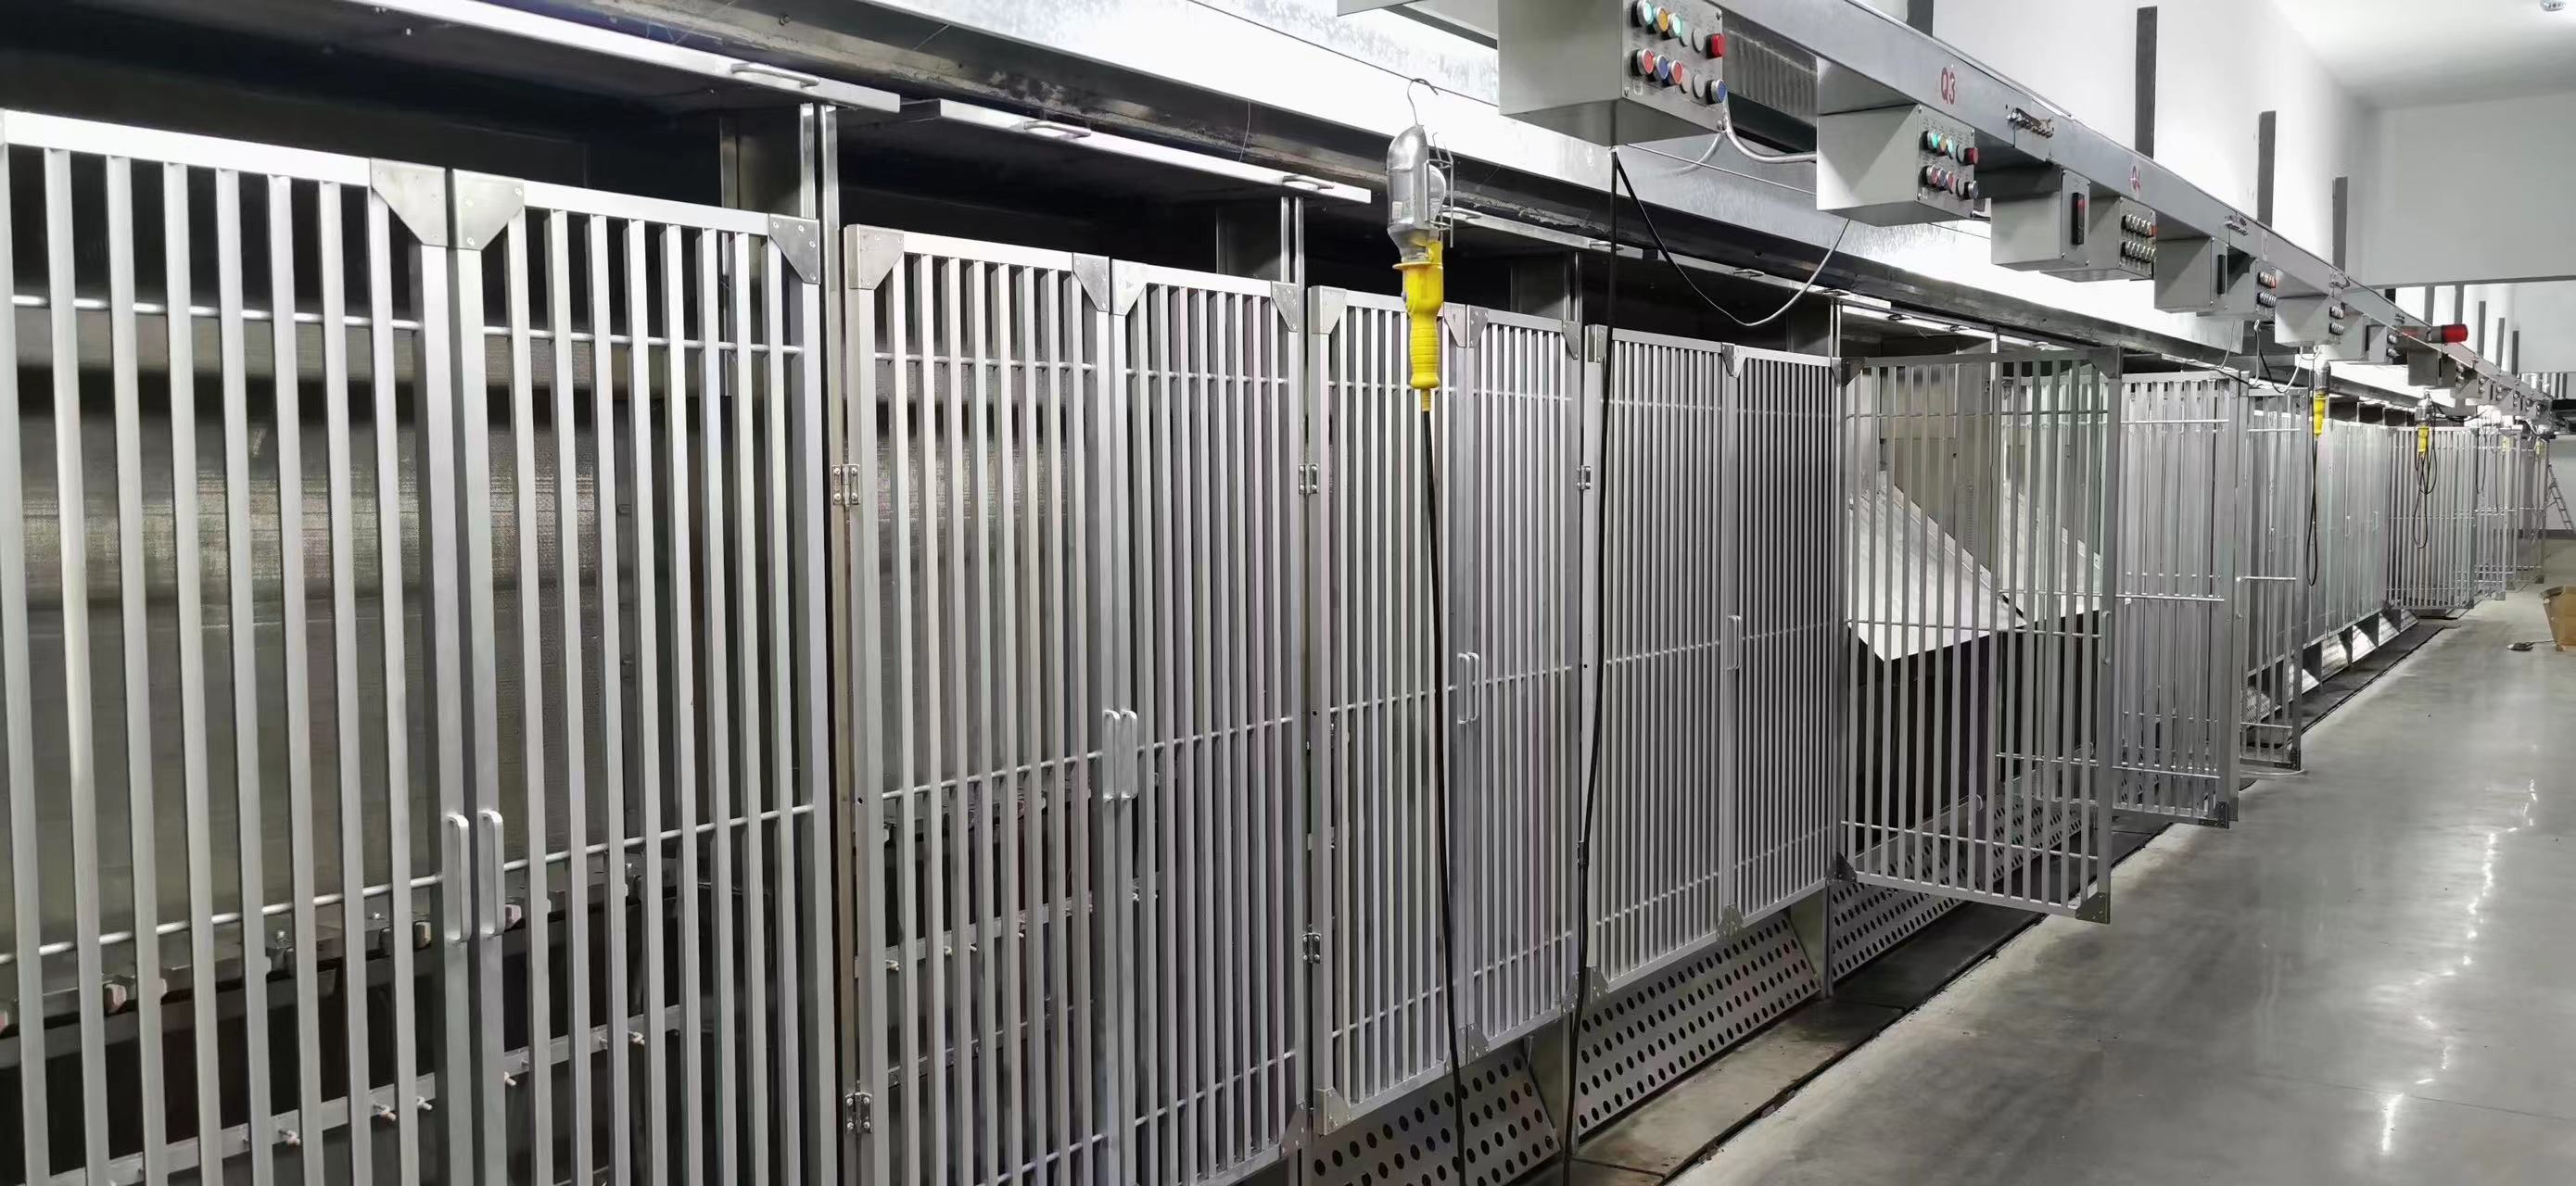
ການເຮັດໃຫ້ເຢັນ EVO (Edge-Variable Overfeed) ແລະ ການເຮັດໃຫ້ເຢັນຂ້າມແມ່ນສອງເຕັກນິກທີ່ແຕກຕ່າງກັນທີ່ໃຊ້ໃນການຜະລິດເສັ້ນດ້າຍ filament. ນີ້ແມ່ນຄວາມແຕກຕ່າງທີ່ສຳຄັນຂອງພວກມັນ:
ການດັບຄວາມຮ້ອນ EVO (Edge-Variable Overfeed): ການດັບຄວາມຮ້ອນ EVO ເປັນເຕັກນິກການດັບຄວາມຮ້ອນພິເສດທີ່ໃຊ້ໃນການຜະລິດເສັ້ນດ້າຍ FDY (Fully Drawn Yarn). ມັນກ່ຽວຂ້ອງກັບການຄວບຄຸມອັດຕາການເຢັນຂອງເສັ້ນດ້າຍ, ໂດຍສະເພາະຢູ່ແຄມ ຫຼື ແຄມຂອງເສັ້ນດ້າຍ. ໂດຍການປັບການດັບຄວາມຮ້ອນຂອງເສັ້ນດ້າຍຢູ່ແຄມໃນລະຫວ່າງຂະບວນການດັບຄວາມຮ້ອນ, ການຫົດຕົວທີ່ແຕກຕ່າງກັນຈະຖືກສ້າງຂຶ້ນລະຫວ່າງຈຸດໃຈກາງ ແລະ ແຄມຂອງເສັ້ນດ້າຍ. ການຫົດຕົວທີ່ແຕກຕ່າງກັນນີ້ປະກອບສ່ວນເຂົ້າໃນການພັດທະນາໂຄງສ້າງການບີບທີ່ຕ້ອງການ ແລະ ການເພີ່ມຄວາມໜາແໜ້ນໃນເສັ້ນດ້າຍ FDY.
ການເຮັດໃຫ້ເຢັນລົງ: ໃນທາງກົງກັນຂ້າມ, ການເຮັດໃຫ້ເຢັນລົງແມ່ນຂະບວນການເຮັດໃຫ້ເຢັນທີ່ເກີດຂຶ້ນທັນທີຫຼັງຈາກການອັດເສັ້ນໃຍໃນການຜະລິດເສັ້ນໃຍ. ມັນກ່ຽວຂ້ອງກັບການໃຫ້ເສັ້ນໃຍເຮັດຄວາມເຢັນຢ່າງໄວວາ, ເຊັ່ນ: ການໃຊ້ອາກາດເຢັນ ຫຼື ນ້ຳ, ເພື່ອເຮັດໃຫ້ພວກມັນແຂງຕົວ ແລະ ໝັ້ນຄົງ. ການເຮັດໃຫ້ເຢັນລົງຊ່ວຍຮັກສາທິດທາງໂມເລກຸນທີ່ຕ້ອງການ ແລະ ຄຸນສົມບັດທາງກາຍະພາບຂອງເສັ້ນໃຍ. ມັນຖືກນໍາໃຊ້ທົ່ວໄປໃນການຜະລິດເສັ້ນໃຍປະເພດຕ່າງໆ, ລວມທັງ POY (ເສັ້ນໃຍທີ່ຈັດລຽງບາງສ່ວນ) ແລະ FDY.
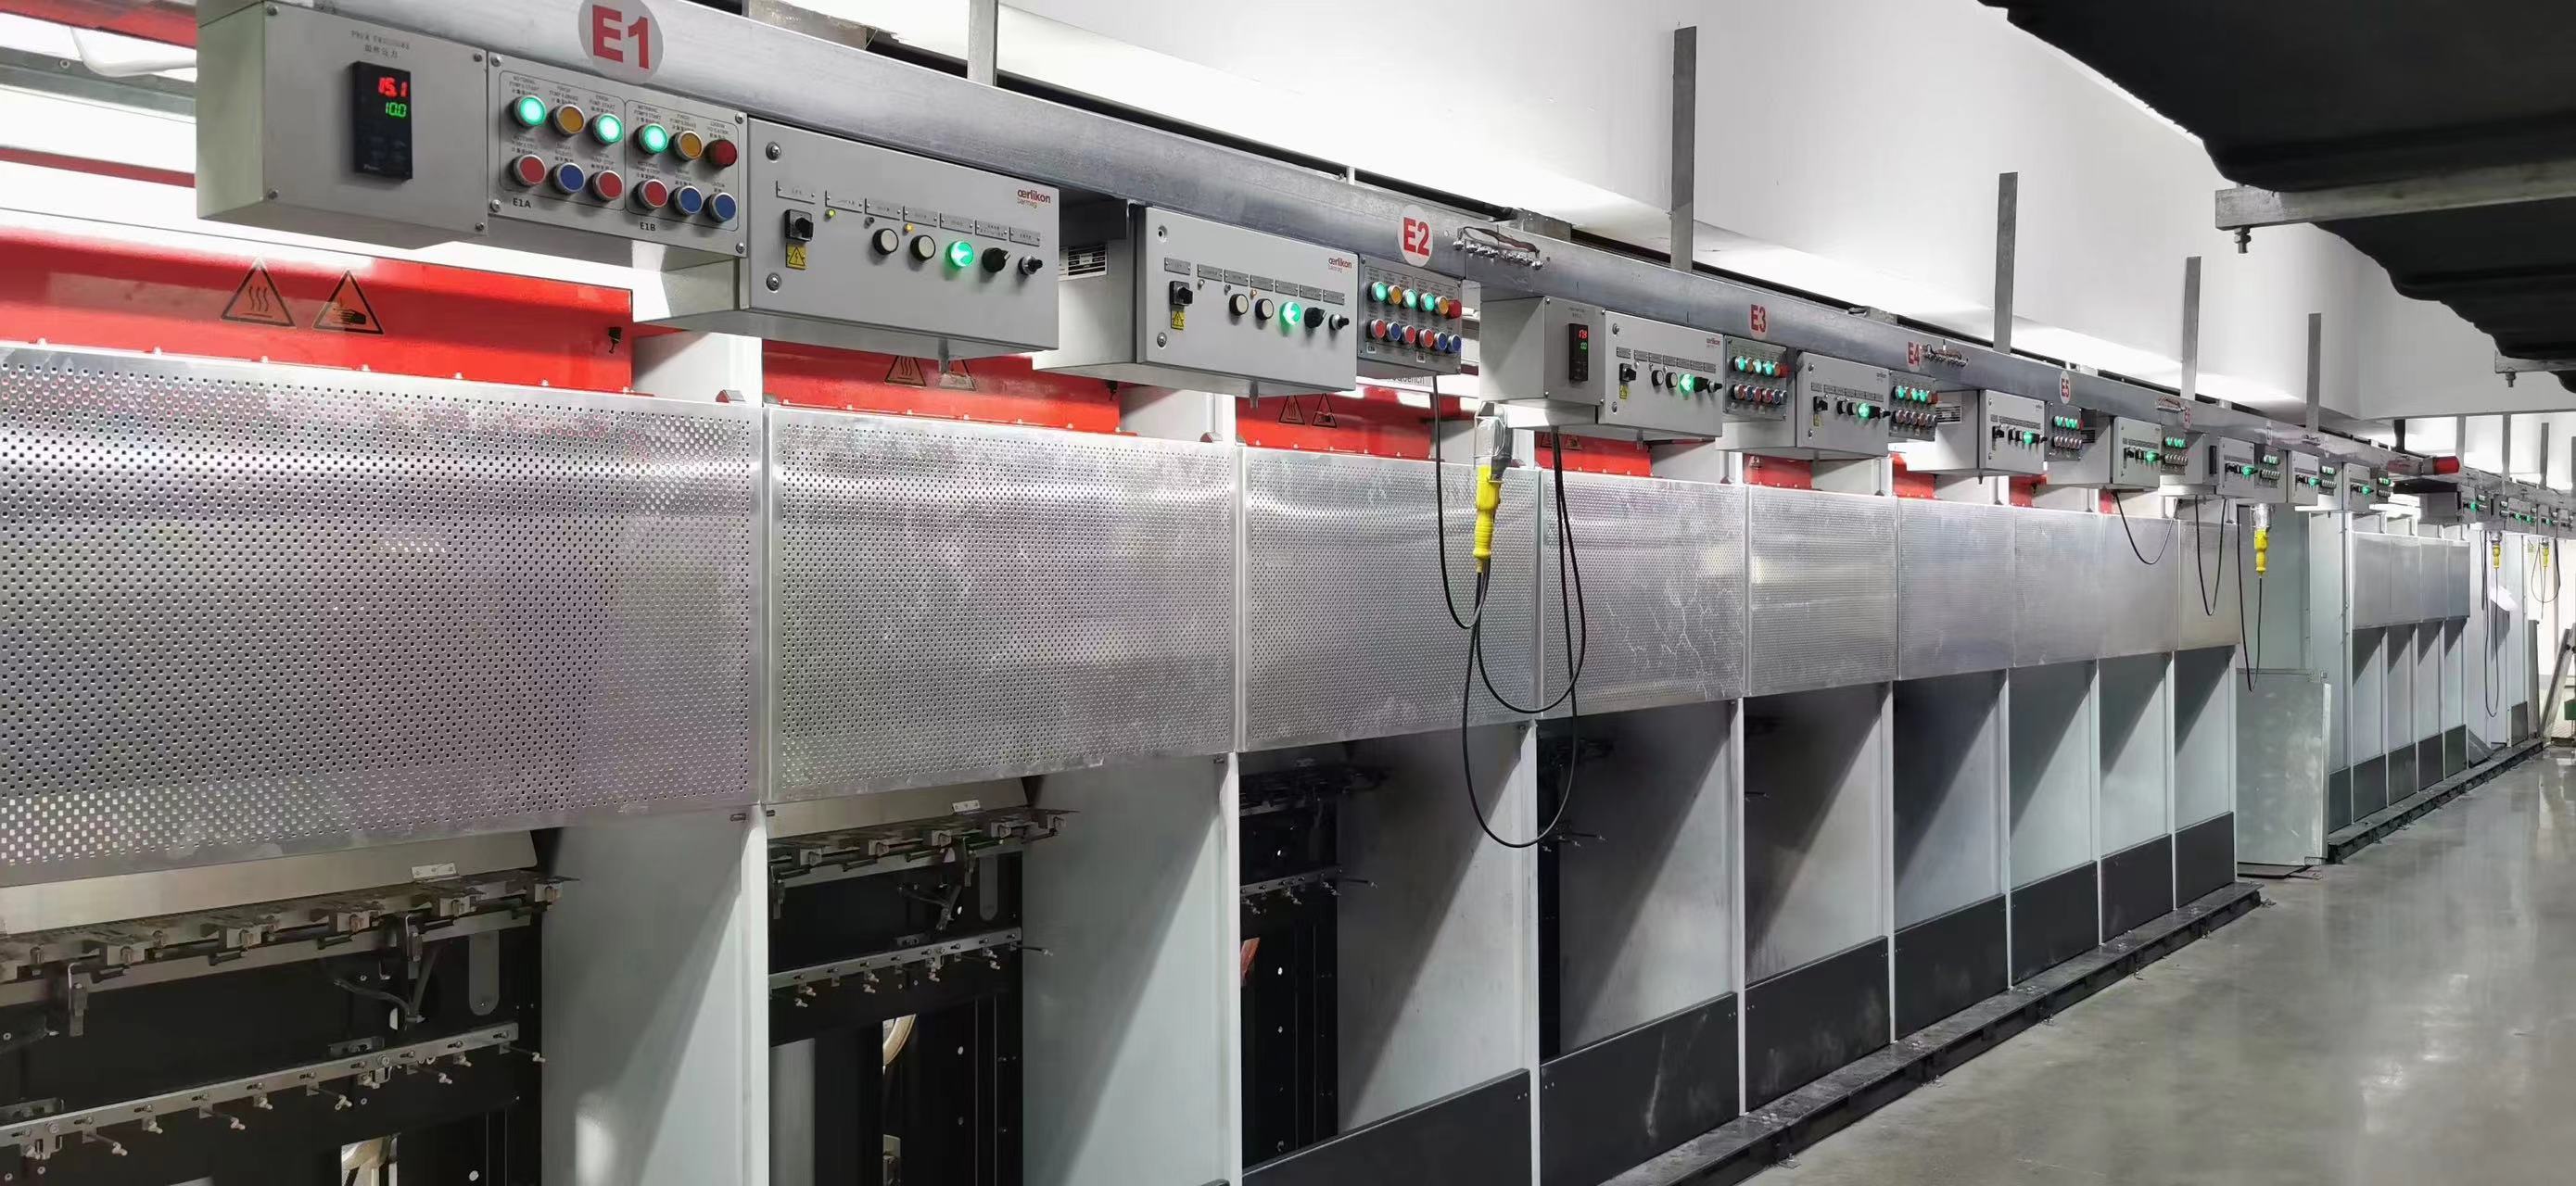
ສະຫຼຸບແລ້ວ, ຄວາມແຕກຕ່າງຕົ້ນຕໍລະຫວ່າງການດັບໄຟ EVO ແລະ ການດັບໄຟຂ້າມແມ່ນຢູ່ທີ່ຈຸດປະສົງ ແລະ ຜົນກະທົບຂອງມັນ. ການດັບໄຟ EVO ຖືກອອກແບບໂດຍສະເພາະເພື່ອສ້າງການຫົດຕົວທີ່ແຕກຕ່າງກັນ ແລະ ບັນລຸໂຄງສ້າງການບີບອັດ ແລະ ຄວາມໜາທີ່ຕ້ອງການໃນເສັ້ນດ້າຍ FDY. ໃນທາງກົງກັນຂ້າມ, ການດັບໄຟຂ້າມແມ່ນຂະບວນການເຮັດໃຫ້ເຢັນທົ່ວໄປທີ່ນຳໃຊ້ເພື່ອເຮັດໃຫ້ເສັ້ນດ້າຍມີຄວາມໝັ້ນຄົງ ແລະ ຮັກສາທິດທາງໂມເລກຸນ ແລະ ຄຸນສົມບັດທາງກາຍະພາບຂອງມັນໃນການຜະລິດເສັ້ນດ້າຍປະເພດຕ່າງໆ.
ເວລາໂພສ: ມິຖຸນາ-05-2023